Wchodzisz rano na magazyn i widzisz zwroty: rozjechane dno, pęknięte pudełka, produkt uszkodzony. Twoi ludzie winią kurierów, kurierzy winią operatora automatu paczkowego, a winna jest fizyka i błędy konstrukcyjne, których nie widać na ekranie monitora. Kluczem do przetrwania wyżyłowanych marż w e-commerce staje się eliminacja strat wewnątrz metalowej skrytki. Każdy zniszczony produkt to nie tylko koszt samego kartonu, ale realne marnowanie pieniędzy na ponowne przetwarzanie zamówień, utracony czas menedżerów oraz obsługę reklamacji.
Przeanalizujmy jak rozliczyć wymiary i siły, które każdego dnia decydują o tym, czy Twoja paczka dotrze do klienta w stanie nienaruszonym.
1. Prawdziwa matematyka finansowa marginesu bezpieczeństwa
Projektowanie opakowania wysyłkowego pod maksymalny dopuszczalny wymiar skrytki (na przykład równe 190 mm wysokości dla popularnego gabarytu B) to proszenie się o tarapaty. Fizyczna produkcja opakowań to nie chirurgia plastyczna – standardowy margines błędu produkcyjnego na maszynowej gilotynie wynosi od 2 do nawet 5 mm.
Jeśli nominalna wysokość Twojego pudełka wynosi 190 mm, realna wysokość (H real) po zejściu z taśmy produkcyjnej oraz po uwzględnieniu naturalnego napęcznienia tektury pod wpływem wilgoci magazynowej obliczana jest następująco:
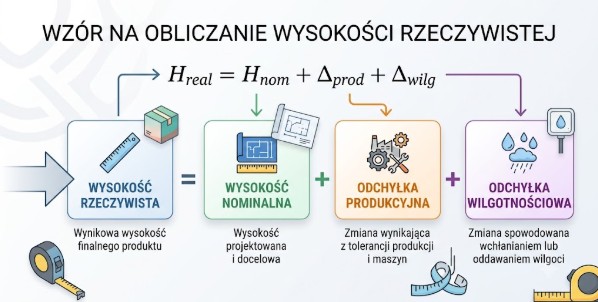
W tym scenariuszu H real = 190 + 4 + 3 = 197mm. Automatyczny, laserowy sorter kurierski bezwzględnie klasyfikuje taką przesyłkę jako gabaryt C (ponieważ przekroczyła barierę 190 mm).
Kalkulacja strat dla wolumenu 10 000 wysyłek miesięcznie
Załóżmy, że z powodu braku bezpiecznego marginesu (projektowanie na poziomie 190 mm) reklasyfikacji z gabarytu B do C ulega średnio 12% Twoich paczek.
- Różnica w cenie podstawowej między gabarytem B a C (D): 3,00 PLN
- Opłata karna za weryfikację i błędną deklarację gabarytu (P): 15,00 PLN
- Miesięczny wolumen wysyłek (V): 10 000 szt.
- Współczynnik błędu reklasyfikacji (R): 0,12
Straty = V x R x (D + P)
Straty = 10 000 x 0,12 x (3 + 15) = 1 200 x 18 = 21 600 PLN
Obniżenie wysokości pudełka z 190 mm do bezpiecznych 175 mm powoduje, że nawet przy maksymalnym skumulowaniu błędów maszynowych i wilgoci przesyłka osiąga maksymalnie 182 mm. Ryzyko reklasyfikacji spada do 0%. Bez negocjowania stawek z przewoźnikiem, czystym inżynieryjnym przeprojektowaniem siatki wykrojnika, ratujesz 21 600 PLN miesięcznie (259 200 PLN rocznie).
2. Fizyka metalowej lodówki: Parametry BCT i ECT kontra punkt rosy
Automat paczkowy jesienią i zimą działa jak metalowa lodówka. Gwałtowne skoki temperatur między dniem a nocą wywołują wewnątrz zamkniętej skrytki zjawisko punktu rosy i skraplania pary wodnej.
Tanie, masowe opakowania opierające się wyłącznie na krótkich włóknach makulaturowych działają jak higroskopijna gąbka – w ciągu kilku godzin chłoną wilgoć z powietrza, co drastycznie degraduje ich parametry wytrzymałościowe. W inżynierii materiałowej kluczowe są dwa wskaźniki:
-
ECT (Edge Crush Test): Odporność na zgniatanie krawędziowe samej tektury [kN/m].
-
BCT (Box Compression Test): Odporność na ściskanie pionowe gotowego pudełka [N].
Zależność między nimi opisuje uproszczony wzór:
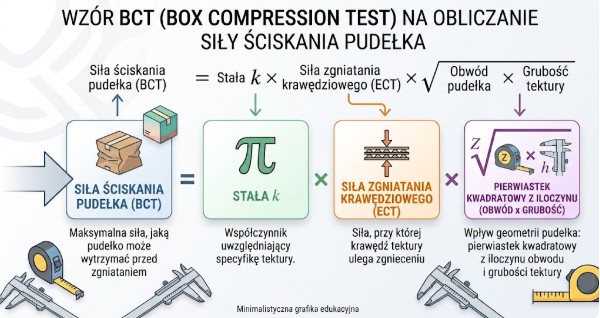
Wniosek: Gdy wilgotność względna powietrza wewnątrz skrytki rośnie z 50% do 90%, parametr ECT tektury makulaturowej spada o aż 40%. Zgodnie ze wzorem, spadek ECT powoduje natychmiastową, liniową degradację parametru BCT całego pudła.
Karton, który w suchym magazynie wytrzymywał nacisk statyczny 100 kg, w zawilgoconej skrytce składa się pod ciężarem 50 kg. Gdy kurier kładzie na nim inną, ciężką przesyłkę, konstrukcja zapada się jak domek z kart, a towar w środku zostaje zmiażdżony.
3. Analiza błędu ludzkiego i mechanika zakleszczenia (Efekt Klina)
Kurier w szczycie paczkowym ma do obsłużenia kilkaset skrytek w ciągu kilku godzin. Presja czasu rodzi błędy mechaniczne, które potęguje zły układ linii gięcia (bigowania) względem kierunku fal tektury. Każdy karton ma swoją fizyczną pamięć strukturalną i dąży do powrotu do płaskiej formy. Jeśli układ fal biegnie poprzecznie do nacisku, karton działa jak sprężyna.
Anatomia zniszczenia narożników krok po kroku:
-
Wciskanie kolanem: Kurier, widząc paczkę napęczniałą lub dociętą na styk, wciska ją do skrytki „na siłę” (często pomagając sobie kolanem), kompresując fale tektury ponad bezpieczną granicę elastyczności.
-
Efekt klina (Hydraulic Wedge): Zamknięty w skrytce karton zaczyna chłonąć wilgoć. Włókna papieru rozszerzają się, a pamięć kształtu uruchamia potężną siłę rozporową. Paczka zaczyna działać jak hydrauliczny klin, wywierając ciągły nacisk boczny na stalowe ściany oraz drzwiczki automatu.
-
Blokada rygla i rwanie poszycia: Siła rozporowa blokuje rygiel elektromagnetycznego zamka. Gdy klient wpisuje kod, zamek próbuje odskoczyć, ale tarcie uniemożliwia zwolnienie mechanizmu. W skrajnych przypadkach drzwiczki odskakują pod wpływem naprężenia w środku nocy, narażając towar na kradzież.
-
Zniszczenie przy otwieraniu: Jeśli zamek puści, drzwi gwałtownie odskakują, a zakleszczone o krawędzie skrytki narożniki pudła zostają doszczętnie rozerwane. Klient wyciąga strzępy kartonu – moment unboxingu zostaje bezpowrotnie zniszczony.
4. Dlaczego zawartość wypada dołem przy pionowaniu
W klasycznym transporcie paletowym paczka leży płasko, a grawitacja dociska produkt do szerokiego, stabilnego dna. W automatach paczkowych panuje jednak walka o przestrzeń. Kurierzy, chcąc zmieścić przesyłkę w wąskiej, ale wysokiej skrytce, regularnie obracają kartony pionowo o 90 stopni.
W tym momencie wektor siły ciężkości zmienia kierunek o 90°:
Uderza on bezpośrednio w klejenie boczne oraz spoinę dna automatycznego. Konstrukcja dna klapowego lub automatycznego nie była projektowana do wytrzymywania ciągłego naporu ciężaru z tej strony. Gdy klient otwiera skrytkę i łapie za górę pionowo postawionego kartonu, spoina ulega ścięciu (siły ścinające działają wzdłuż linii klejenia). Ciężka zawartość (np. słoiki z kosmetykami, płyny czy suplementy) wypada dołem bezpośrednio na beton pod automatem paczkowym.
5. Checklista dla Ciebie - sprawdź na swoim magazynie
Zanim zatwierdzisz produkcję kolejnej partii opakowań wysyłkowych, kierownik magazynu powinien przeprowadzić trzy proste testy weryfikacyjne:
I. Test szklanki wody (Zdolność absorpcji surowca)
-
Procedura: Nanieś kilka kropel wody na zewnętrzną powłokę tektury.
-
Weryfikacja: Jeśli papier chłonie wodę w czasie krótszym niż 30 sekund i natychmiast ciemnieje, oznacza to krytyczną przewagę krótkich włóknien makulaturowych. Karton nie przetrwa mglistej nocy w metalowej skrytce. Szukaj surowca z wyższym udziałem włóknien pierwotnych typu Kraftliner lub z zewnętrzną barierą hydrofobową.
II. Test suwmiarki i naprężeń (Pęcznienie brzucha)
-
Procedura: Zmierz zewnętrzną szerokość kartonu suwmiarką przed zapakowaniem towaru oraz po jego pełnym spakowaniu i zamknięciu.
-
Weryfikacja: Sprawdź, o ile milimetrów „puchnie” brzuch paczki pod wpływem parcia towaru lub wypełniacza od środka. Jeśli odkształcenie przekracza 5 mm na stronę, paczka wywoła efekt klina i zablokuje rygiel w skrytce.
III. Weryfikacja wektora fali (Odporność na pionowanie)
-
Procedura: Przetnij próbny karton wzdłuż krawędzi i sprawdź kierunek biegu wewnętrznej fali (fluting).
-
Weryfikacja: Upewnij się, że po obróceniu pudełka przez kuriera pionowo o 90 stopni (pozycja w skrytce), wewnętrzny układ fal tektury nadal biegnie pionowo do podłoża. Tylko taki układ gwarantuje, że ścianki zachowają optymalny parametr BCT i wytrzymają załadunek, a dno nie zostanie rozerwane pod wpływem sił ścinających.
Tabela specyfikacji inżynieryjnych
|
Parametr techniczny / Zmienna |
Wartość graniczna / Norma |
Skutek operacyjny błędu konstrukcyjnego |
Działanie naprawcze |
|
Margines techniczny wysokości |
Max 175 mm dla gabarytu B (190 mm) |
Przekroczenie 190 mm ze względu na błąd gilotyny -> dopłata karna za gabaryt C. |
Obniżenie linii cięcia siatki o min. 15 mm poniżej progu operatora. |
|
Wilgotność powietrza w skrytce |
do 90% RH (punkt rosy) |
Spadek ECT o 40% -> spadek BCT -> zapadnięcie się kartonu pod ciężarem. |
Zastąpienie testlinera (makulatura) kraftlinerem (włókna pierwotne). |
|
Kierunek fali tektury (Fluting) |
Pionowy w pozycji docelowej |
Obrót o 90° przez kuriera niszczy odporność pionową; wypadanie dna. |
Dostosowanie kierunku falowania na arkuszu do pozycji pionowej przesyłki. |
|
Szerokość rozszerzona (Pęcznienie) |
< 5 odchyłu |
Efekt klina, zablokowanie rygla elektromagnetycznego, zniszczenie narożników. |
Zmiana bigowania, eliminacja przepełnienia paczki wypełniaczami. |
|
Wytrzymałość dna na ścinanie |
Min. 250 N (w orientacji bocznej) |
Ścięcie spoiny klejowej pod wpływem siły ciężkości towaru. |
Przejście z dna automatycznego na dno klapowe potrójnie taśmowane. |